PREVIOUSNEXT
마찰 마모 시험기 선택 가이드
기술 가이드 – 마찰 마모 시험기 선택 가이드
영국 Phoenix Tribology(=구 Cameron Plint) 사 제공 자료 입니다.
마모 및 파손 메커니즘
- 실제 규모에서 발생하는 문제의 특성을 더 잘 파악할수록, 우리가 수행하는 실험대 위에서 소규모 벤치 시험이 유용한 정보를 제공하도록 하기가 쉬워집니다. 특성 파악 과정과 궁극적으로 시험 결과의 해석에서 중요한 것은 접촉부에서 작용하는 마모 메커니즘을 규명하는 것입니다.
- 마모 과정을 모델링하려면 먼저 분석하고 정의해야 합니다. 예를 들어 연삭, 침식, 부식 또는 기타 화학적 작용, 박리 또는 응착 마모 등을 파악하고, 마모 입자의 관여 여부를 확인하며, 파손된 표면의 상태를 규명해야 합니다. 이러한 표면 상태에는 균열, 상변태, 용융, 화학적 반응층 등이 포함됩니다.
- 마모 과정의 유형은 축소된 규모로 모델링할 수 있는지, 그리고 가속 시험이 유효한지를 상당 부분 결정합니다. 일반적으로 미끄럼 마찰과 마모가 함께 발생하는 접촉은 축소된 규모와 가속 시험으로 모델링할 수 있습니다. 이는 대개 마모 형태를 바꾸지 않고도 접촉부의 하중 조건을 높일 수 있기 때문입니다.
- 표면 피로가 관련된 과정은 경우에 따라 축소된 규모로 모델링할 수 있지만, 명백한 이유로 반복 횟수를 줄여서는 모델링할 수 없습니다. 이러한 과정에는 구름 접촉 피로와 프레팅이 포함 됩니다.
- 연삭 및 침식 마모에서는 입자의 크기, 분포, 입사각이 중요하며, 침식 마모의 경우에는 입자 속도도 마모 과정에 중요한 영향을 미칩니다. 따라서 이러한 과정은 본질적으로 실제 규모로 모델링해야 하지만, 적절하게 설계된 시험에서는 이것이 가능합니다.
벤치 시험기의 분류
마찰 마모 시험기에는 다양한 선택지가 있습니다. 시험기 선택은 수행하려는 시험의 종류 및 제품의 적용 분야에 크게 좌우됩니다. 이용 가능한 시험 장치는 다음 네 가지 범주로 나누어 볼 수 있습니다
열적 자기조절형 연속 에너지 펄스(Thermally Self-Regulating Continuous Energy Pulse)
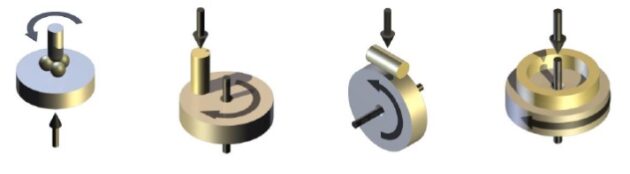
- 이 범주의 시험기는 접촉점이 한쪽 시편에 대해 고정되어 있으며, 일정한 속도로 한 방향의 미끄럼 운동이 이루어지는 시험기입니다. 이러한 접촉은 제동 시스템을 제외하면 실제 적용 사례가 거의 없다는 점을 인식하는 것이 중요합니다. 따라서 시험에는 실제 조건과 다른 요소가 어느 정도 포함 됩니다.
- 그러나 이 시험기들은 구조가 단순하므로 널리 사용됩니다. 예로는 핀 온 디스크, 블록 온 링, 교차 원통 및 미끄럼 4구 시험기가 있습니다. 이러한 시험기에서 얻은 데이터는 알려진 현장 데이터와 상관관계를 보이는 경우가 드뭅니다.
- 각 시험 방식의 시편 형상은 단순하며, 비교적 쉽고 저렴하게 제작할 수 있습니다. 이는 확보할 수 있는 재료의 양이 적은 신소재를 연구할 때 중요한 고려 사항이 될 수 있습니다.
용도
전통적으로 이 유형의 시험기는 고체 윤활 또는 건조 조건에서 금속, 플라스틱, 복합재료, 세라믹 및 코팅을 포함한 재료의 기초 마모 연구에 사용되어 왔습니다. 액체 윤활 조건에서는 활용 성과가 상대적으로 낮습니다. 주요 장점은 넓은 하중 및 속도 범위를 쉽게 시험할 수 있어 재료의 성능을 폭넓게 파악할 수 있다는 점입니다. 마모 맵 작성과 매개변수 연구도 쉽게 수행할 수 있습니다.
한계
- 윤활유 첨가제의 성능을 평가하려면, 윤활유 막이 두 표면을 충분히 분리하는 상태에서 벗어나 표면이 일부 접촉하는 혼합윤활이나 경계윤활 상태를 만들어야 합니다. 그러나 일정한 속도로 미끄러지는 시험에서는 윤활유가 접촉부로 계속 유입되므로, 이러한 상태나 윤활막 파괴를 유도하기 위해 높은 하중이 필요할 수 있습니다. 이때 하중을 지나치게 높이면 시편의 경도나 강도도 시험 결과에 큰 영향을 주어, 첨가제 자체의 성능을 구분하기 어려워질 수 있습니다.
- 이러한 시험기는 실제 부품의 윤활 접촉을 그대로 재현하는 데 한계가 있습니다. 실제 부품에서는 짧은 접촉이 반복되는 경우가 많지만, 이러한 시험에서는 한쪽 시편의 같은 부위에 시험 내내 마찰이 계속 작용합니다. 따라서 지속적인 마찰로 발생하는 열과 시편 내부의 온도 분포가 마찰 마모 결과에 큰 영향을 미칩니다.
- 접촉부에서 열이 발생하고 빠져나가는 방식은 시편의 형상과 시험기 구성에 따라 달라집니다. 시편 전체의 온도를 조절하더라도, 실제로 두 표면이 맞닿는 부위의 온도까지 원하는 값으로 직접 맞추기는 어렵습니다. 접촉부의 온도는 마찰열과 열 방출 사이의 균형에 따라 결정되며, 온도가 지나치게 높아지면 재료에 따라 여러 문제가 발생할 수 있습니다.
- 플라스틱은 마찰열로 연화되거나 녹으면 정상적인 접촉을 유지하기 어려워집니다. 이와 관련된 사용 한계를 흔히 PV 한계, 즉 접촉압력과 미끄럼 속도의 곱으로 표시합니다. 속도가 높을 때는 마찰열에 의한 변형이, 압력이 높을 때는 재료의 기계적 강도가 주요 제한 요인이 됩니다. 열전도성이 낮은 세라믹에서는 표면의 열이 쉽게 빠져나가지 못하며, 가열과 냉각이 반복되면 열피로로 인한 손상이 발생할 수 있습니다.
- 액체 윤활제에서는 온도에 따라 첨가제와 시편 표면 사이의 화학반응이 달라집니다. 이러한 반응으로 표면에 형성되는 보호막의 상태도 달라질 수 있으므로, 접촉부의 온도는 마찰과 마모 결과에 영향을 미치는 중요한 요인입니다.
*온도장(Temperature field)*은 물체나 공간의 각 위치에 온도가 어떻게 분포하는지를 뜻합니다.
예를 들어 마찰시험에서 접촉 부위가 150°C, 주변이 80°C, 시편 안쪽이 40°C라면, 이러한 위치별 온도 분포를 온도장이라고 합니다.
앞서 번역한 *“이에 따른 온도장이 지배적인 영향을 미칩니다”*는 쉽게 말해 *“지속적인 마찰로 발생한 열과 시편의 온도 분포가 마찰 마모 결과에 큰 영향을 미칩니다”*라는 뜻입니다.
표준
기존 미끄럼 마모 표준의 대부분은 단방향 미끄럼 시험기를 사용합니다. 가장 일반적인 핀 온 디스크 시험에는 두 가지 일반 표준인 ASTM G-99와 DIN 50324가 있습니다. 이 표준들은 시험기의 사용에 대한 권고사항을 제시하지만, 실제 적용 분야가 최종 시험 조건의 선택에 영향을 미친다는 점을 인정하고 있습니다. 보다 상세한 지침은 영국 Wear and Friction Forum의 간행물에서 제공되며, 시험 방법과 시험 장치 설계의 여러 측면을 다룹니다.
열적 자기조절형 주기적 에너지 펄스(Thermally Self-Regulating Cyclic Energy Pulse)
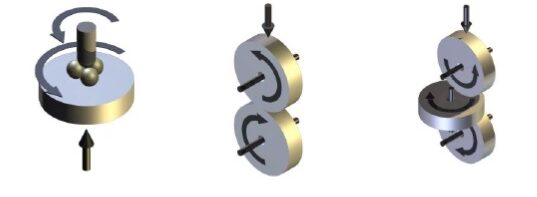
- 이 범주의 시험기는 접촉점이 양쪽 접촉 표면에 대해 이동하며, 실제 기계 부품의 운동에 매우 가까운 운동을 구현하는 시험기입니다.
- 예로는 베어링, 기어, 캠, 관절 및 기구가 있습니다. 여기에는 기어, 캠 팔로워 및 구름 베어링과 같은 이상화되거나 표준화된 부품을 사용하는 여러 부품 시험기가 포함됩니다.
용도
이 시험기들은 기본적으로 실제 접촉 조건을 재현하도록 설계되었으며, 일반적으로 실제 응용 분야에서 나타나는 조건과 대체로 유사한 조건에서 작동합니다. 사실상 이 시험기들은 “실물 규모(full scale)”의 시험기로, 실제 접촉을 재현하는 장치입니다. 최적의 재현성을 확보하려면 시편 제작을 세심하게 관리해야 합니다. 이 시험기들은 다음 두 가지 하위 그룹으로 나눌 수 있습니다.
순수 구름 시험기
두 시편(일반적으로 롤러)을 서로 접촉시켜 하중을 가하고, 동일한 속도로 회전시킵니다. 운동은 순수 구름이며, 이러한 시험기는 압력에 따라 윤활유의 점도가 증가하는 영역(탄성유체윤활 영역)에서 기어와 구동장치의 특정 윤활 문제를 연구하는 데 사용됩니다. 또한 표면에 반복적으로 응력이 가해져 발생하는 피팅 손상(구름접촉피로)을 연구하는 데도 사용됩니다. 구름 베어링 시험장치와 구름식 4구 시험기도 이 범주에 포함됩니다.
이러한 실제 접촉을 재현할 다른 방법이 없다는 점에서 중요한 시험기입니다. 다만, 여기서 반드시 고려해야 할 사항은 접촉부의 열적 특성입니다. 시험 시편을 통해 열이 어떻게 전도되어 빠져나가는지는 접촉부의 윤활 상태와 그에 따른 시험 부품의 성능에 큰 영향을 미칩니다
구름 미끄럼 복합 시험기
두 시편(일반적으로 롤러)을 서로 접촉시켜 하중을 가하고, 두 시편 사이에 강제로 속도 차이를 주어 회전시킵니다. 이러한 시험기는 높은 하중이 작용하는 접촉부의 조건을 재현하고, 견인력(traction)이 작용하는 조건에서 재료, 코팅, 처리 및 윤활제의 성능을 평가하는 데 사용 됩니다.
여기서는 구름과 미끄럼을 혼합함으로써 시험에 복잡성이 더해진다는 점에 유의해야 합니다. 구름은 탄성유체윤활 요소를 도입하여 접촉부에 혼합윤활이 발생하게 합니다. 윤활제 첨가제의 기능 상실을 연구하려는 경우, 이러한 요소가 불필요한 혼란을 더할 수 있으므로 순수 미끄럼 조건에서 윤활제의 화학적 특성에 집중하는 것이 더 적절할 수 있습니다.
한계
이 시험기들은 앞서 설명한 시험기들과 마찬가지로, 시편의 배치와 접촉 방식에 따라 접촉부의 열적 조건이 달라집니다. 따라서 접촉 온도는 시험 중 자연스럽게 정해지며, 원하는 온도로 따로 제어할 수 없습니다. 실제 접촉 조건을 재현할 수는 있지만, 접촉 온도를 제어하는 데에는 한계가 있습니다.
시험 표준
구름 또는 미끄럼 구름 시험에 관한 표준시험법은 일부 있지만, 이 표준들은 거의 대부분 재료의 성능보다는 윤활제의 성능에 관한 것입니다.
온도를 독립적으로 제어하는 최소 에너지 펄스 시험기 (Independently Thermally Controlled Minimal Energy Pulse)
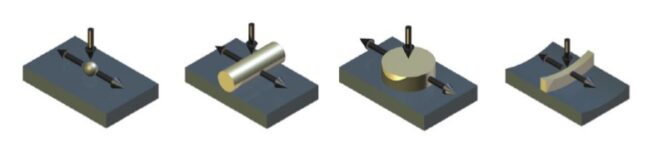
- 이 시험기들은 실제 접촉을 대표하는 하중 조건에서 마찰열을 최소화하고, 윤활 시험의 경우 경계윤활 상태를 유지하기 위해 미끄럼 속도를 매우 낮게 유지합니다. 이러한 장치는 짧은 스트로크의 왕복 시험기로, 미끄럼 속도가 낮더라도 시편의 통과나 표면 돌기 간 접촉은 높은 빈도로 반복되며, 본질적으로 주기적인 운동을 합니다. 미끄럼 속도를 크게 높이지 않고도 높은 반복 빈도를 얻을 수 있으므로, 속도 증가에 따른 접촉 온도의 제어 어려움을 줄일 수 있습니다.
- 이러한 장치는 스트로크 끝부분 부근의 피스톤 링과 실린더 라이너 접촉을 제외하면, 연구 대상의 실제 접촉을 정확히 그대로 재현하지는 않습니다. 대신, 제어와 관찰이 용이한 방식으로 접촉부의 세부 조건을 재현하는 것을 목표로 합니다.
- 왕복 시험의 주요 장점 중 하나는 운동 방향과 표면 가공 방향을 일치시킬 수 있다는 것입니다. 반면, 핀 온 디스크와 같은 단방향 시험에서는 디스크가 회전함에 따라 핀과 접촉하는 결정립 구조나 표면 가공 방향이 달라집니다.
용도
이 시험기들은 전통적으로 윤활제 분야의 기초 및 응용 연구에 사용되어 왔으며, 특히 윤활제의 화학적 특성과 윤활 상태에서의 마모 메커니즘에 중점을 두었습니다. 이 시험기의 운동은 기어, 캠 및 종동체처럼 에너지가 주기적으로 입력되는 실제 부품의 운동과 유사합니다. 또한 코팅, 세라믹 및 세라믹 복합재의 마모 연구에도 사용됩니다.
미끄럼 속도의 크기에는 제한이 있지만, 단방향 시험기와 유사하게 시험 변수를 변화시키는 연구를 수행할 수 있습니다. 여기서 미끄럼 속도는 열을 발생시키는 요인입니다. 마찰열을 최소화하면 시편 전체의 온도를 조절하여 접촉 온도를 제어할 수 있으므로, 접촉 온도를 독립적인 시험 변수로 설정할 수 있습니다.
한계
이 시험기에서는 에너지 펄스에 의한 가열을 외부 가열로 대체하며, 이는 접촉부에서 마모가 진행되는 과정에 영향을 미칩니다. 따라서 이 시험기에서 발생한 마모와 실제 부품의 성능 사이의 상관관계를 확인하는 것은 가치 있는 작업입니다. 현재는 피스톤 링과 실린더 라이너 접촉, 캠과 종동체 접촉, 기어 치면 접촉의 재현 등 여러 실제 접촉 조건에 대해 적절한 시험 기법이 개발되어 있습니다
시험 표준
짧은 스트로크의 왕복 시험을 기반으로 하는 표준은 점차 늘어나고 있습니다. 이러한 표준은 세라믹, 금속 및 세라믹 복합재의 건식 윤활 마모 시험, 윤활 그리스의 마찰 마모·극압 특성 측정, 디젤 연료의 윤활성 측정 등을 다룹니다.
연삭마모 및 침식
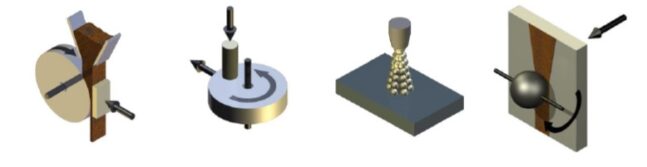
- 재료의 연삭 마모 및 침식 시험에는 일반적으로 자유롭게 움직이는 입자가 관여하므로, 앞서 설명한 응착 마모 중심의 시험기와는 다른 종류의 시험기가 필요합니다.
- 시험 시편의 크기가 실제 사용 환경에 비해 작더라도, 실제 공정의 조건과 일치시켜야 신뢰할 만한 데이터를 얻을 수 있습니다. 따라서 이러한 장치는 사실상 “실제 조건”을 재현하는 시험장치이며, 축소 모형 시험장치는 아닙니다.
- 성공적인 시험을 위해서는 연마 입자의 크기, 형상 및 파괴인성을 엄격하게 관리해야 합니다. 이를 위해 입자를 신중하게 선정하고 입도별로 분류해야 합니다.
연삭마모 시험기
- 연삭 마모 시험에는 형상과 크기가 명확하게 규정된 자유 입자 또는 연마지처럼 바탕재에 고정된 입자를 사용합니다. 전자는 주로 3체 연삭 마모(3 Body Abrasion)를, 후자는 2체 연삭 마모(2 Body Abrasion)를 발생시킵니다.
- 3체 연삭 마모 시험장치는 일반적으로 고정된 시편을 회전 드럼에 하중을 가하여 접촉시키고, 접촉부에 연마 입자를 공급하는 구조입니다. 입자는 건조 상태로 공급하거나, 액체를 운반 매체로 사용하여 공급합니다.
- 호퍼를 통해 연마 입자를 공급하면 공급량이 균일해져, 접촉부에 공급되는 입자량을 더 잘 제어할 수 있습니다. 건식과 습식 모두 시험 시편에서 발생한 마모 입자가 연마 입자를 오염시키지 않도록, 일반적으로 연마 입자를 한 번만 통과시키고 재순환하지 않습니다.
- 3체 슬러리 연삭 마모에서 주의할 점은 접촉부에 공급되는 입자량을 늘리면, 결국 연마 입자가 접촉부에 갇혀 2체 연삭 마모가 발생할 수 있다는 것입니다.
- 2체 연삭 마모 시험장치의 주요 문제는 연마지의 상태를 관리하는 것입니다. 디스크에 연마지를 부착하여 핀 온 디스크 시험을 하면, 연마지가 빠르게 마모되고 마모 입자로 막히게 됩니다. 핀을 디스크 위에서 나선형 경로로 이동시켜 항상 새로운 연마지와 접촉하도록 하면 이 문제를 해결할 수 있습니다.
침식 시험기
- 침식 시험기는 입자의 흐름을 시험 시편에 충돌시키는 방식입니다. 입자는 공기 또는 액체 분사류에 실어 공급할 수 있습니다. 호퍼를 통해 입자를 공급하면 공급량이 균일해져, 접촉부에 공급되는 입자량을 더 잘 제어할 수 있습니다. 반복 가능한 결과를 얻으려면 입자가 분사류에 실리는 상태, 입자의 분포 및 속도 분포를 세심하게 관리해야 합니다.
- 입자와 입자 흐름을 선택할 때는 여러 요인을 고려해야 합니다. 입자의 속도와 충돌 각도는 입자의 충돌 거동과 발생하는 마모 방식에 영향을 미칩니다. 입자의 날카로움이나 각진 정도도 마모 과정에 영향을 미칩니다.
시험 표준
연삭 마모와 침식에 관한 표준은 여러 가지가 있으며, 일반적으로 특정 재료나 제품군을 대상으로 합니다. 모든 표준은 사용할 연마 입자를 규정하며, 시험 대상 재료에 대한 연마 입자의 상대적인 경도는 마모율에 큰 영향을 미칩니다. 이 분야에서는 현재 진행 중인 연구를 통해 실험실 시험 방법이 개선되고 있습니다.
시험 조건의 선택
시험을 설계하기 전에, 재현하려는 마찰마모 조건을 충분히 분석하고 이해했는지 확인해야 합니다. 접촉 환경은 일반적으로 다음 항목으로 정의합니다.
- 접촉 압력
- 접촉 속도
- 에너지 투입량
- 온도
- 윤활 조건 및/또는 분위기
이러한 항목은 실제 접촉부와 시험장치 모두에서 명확하게 정의하기가 쉽지 않습니다. 또한 이 항목들만으로 마찰마모 접촉의 특성을 완전히 규정할 수는 없습니다.
시험 모델을 구성할 때는 크기에 따른 영향을 가장 중요하게 고려해야 합니다. 실제 사용 조건인 하중, 속도, 온도 등을 정한 뒤, 이를 시험기의 작은 시편에 그대로 적용하는 것은 위험할 수 있습니다. 가장 먼저 고려해야 할 주요 사항은 시험 시편이 도달하는 온도입니다.
작은 시편에서 많은 에너지가 소산되고, 시편을 지지하는 구조가 열을 충분히 배출하지 못하면 시편의 온도가 실제 사용 환경보다 높아질 수 있습니다. 이 경우 시편 전체의 온도가 실제 사용 중의 온도를 초과하여, 마모 양상이나 마찰 거동이 달라질 수 있습니다.
접촉 표면에서 순간적으로 도달하는 온도인 *섬광 온도(flash temperature)*는 접촉부의 폭에 크게 영향을 받으며, 여러 마모 및 마찰 현상의 원인이 됩니다.
재료의 구조와 미세조직도 크기와 관련하여 고려해야 할 사항입니다. 미세조직의 크기가 접촉 영역에 비해 매우 작으면 재료를 균질한 것으로 볼 수 있습니다. 그러나 재료를 구성하는 상(phase)의 크기가 접촉부의 폭과 비슷하면, 상대재 표면의 거칠기와 각 상의 특성이 재료의 마모 및 마찰 거동에 영향을 미칩니다.
주요 접촉 조건 중 일부는 부품의 특성(형상, 표면 상태 등)에 의해 결정되고, 일부는 운전 조건(하중, 미끄럼 속도)에 의해 결정됩니다. 그러나 윤활 조건, 접촉 압력, 마모 메커니즘 등은 기계의 작동 주기 중이나 부품이 마모됨에 따라 달라질 수 있으므로, 명확하게 정의하기가 더 어렵습니다.
접촉 압력(접촉부에 하중이 작용하여 발생하는 응력)은 접촉부의 형상, 가해지는 하중 및 재료 자체의 물성에 의해 결정됩니다. 접촉부의 형상은 서로 접촉하는 두 표면의 모양과 열변형 및 마모 등으로 인한 형상 변화에 따라 결정됩니다. 하중은 접촉부의 동적 특성(재료 지지부의 강성과 실제 하중의 반복 변화), 그리고 이물질(연마 입자, 먼지, 마모 입자 등)의 영향을 받습니다.
접촉 온도는 하중, 접촉부의 크기, 상대 운동 속도 및 서로 접촉하는 두 부재의 열저항에 의해 결정됩니다. 재료 전체의 온도는 측정 위치에 접근할 수 있다면 비교적 쉽게 측정할 수 있지만, 접촉 온도의 측정은 다릅니다. 마찰열은 접촉부에서 순간적으로 매우 높은 온도인 **섬광 온도(flash temperature)**를 발생시키며, 이러한 온도 상승은 표면에 국한됩니다.
마찰 마모 시험의 주요 개념:
에너지 소산, 마찰동력 밀도, 에너지 펄스
에너지 소산 (=Energy Dissipation)
- 모든 마모 과정은 온도의 영향을 받습니다. 표면의 산화물 형성, 미세조직의 변화, 윤활제 첨가제 피막이나 기타 마찰화학적 피막의 형성 및 파괴, 표면의 용융(재료의 PV 한계), 열응력에 의한 파손 등이 이에 해당합니다. 보다 구체적으로, 마모는 접촉부에서 마찰 에너지가 소산되는 과정과 함께 발생하며, 이 과정에는 항상 온도 상승이 동반됩니다.
- 마찰 에너지는 하중과 미끄럼 속도의 조합에 의해 발생하며, 에너지의 분포와 소산은 접촉부의 크기와 상대 속도 등 다른 접촉 조건의 영향을 받습니다. 에너지 소산 방식이 달라지면 마모 양상도 달라집니다.
- 미끄럼 마모에서 이러한 조건을 정의하는 데 다음 두 가지 종합적인 변수가 유용한 것으로 밝혀졌습니다. 이 변수들은 실제 접촉 조건을 재현하는 데 중요한 요소입니다
마찰 동력 밀도(Friction Power Intensity, FPI)
Matveesky가 제시한 마찰 동력 밀도는 마찰 표면이 접촉 영역을 통과할 때, 표면에 공급되는 단위 면적당 에너지의 발생률로 정의됩니다. 접촉부와 재료 전체가 도달하는 온도는 FPI뿐 아니라 재료와 지지부의 크기 및 열적 특성과 직접적인 관련이 있습니다.
FPI는 에너지의 발생률만을 나타내며, 이 에너지가 서로 접촉하는 재료로 전달되어 빠져나가는 데 걸리는 시간은 고려하지 않습니다. 이 시간은 접촉부에서 발생하는 손상 정도에 영향을 미칩니다.
마찰 동력 밀도:
QF = μ × P × Vs / A [W/mm²]
- μ: 마찰계수
- P: 법선 하중
- Vs: 미끄럼 속도
- A: 겉보기 접촉 면적
실제 접촉부의 FPI는 5,000~20,000 W/mm² 범위에 있습니다.
에너지 펄스(Energy Pulse, EP)
에너지 펄스는 FPI와 접촉부 통과 시간을 곱한 값입니다. 따라서 EP는 재료가 접촉 영역을 통과하는 동안 에너지가 공급되는 시간을 고려합니다. 여기서 tt는 초 단위의 접촉부 통과 시간입니다.
에너지 펄스:
EP = μ × P × Vs × tt / A [J/mm²]
에너지 펄스는 Archard 마모 법칙과 유사하지만, 가해지는 하중 대신 마찰력을 사용합니다. 이는 마찰 조건을 고려한다는 점에서 더 합리적일 수 있습니다. 다만, 마찰계수를 측정할 수 있다는 것을 전제로 합니다.
Archard 마모 법칙 — 원문에 제시된 식:
ΔV = k × P × Vs × tt / A [mm³]
- ΔV: 마모 체적
- k: 마모계수
각 에너지 펄스는 접촉부의 마모 또는 표면 손상에 조금씩 기여하는 것으로 볼 수 있습니다. 에너지 펄스의 합은 전체 마모를 평가하는 지표로 사용할 수 있습니다.
실제 접촉부의 EP를 정확하게 분석하고 이를 시험 설계에 반영하면, 미끄럼 접촉과 미끄럼·구름 복합 접촉을 적절하게 재현할 가능성이 크게 높아집니다.
다양한 마찰마모윤활 시험기 리스트 : 한미산업 사이트
베어링 시험기 리스트 : 한미산업 사이트
한미산업
1999년 개업 이후, 지난 30여년간
- Tribology(마찰/마모/윤활/CMP 연마), 스크래치, 고온 경도계, 베어링 시험기 : 미유럽 일본의 유명 제조공급사인 BRUKER, PHOENIX Tribology, TABER, SHINTO Heidon, INNOWEP, AMTEC, TRICO사.
- 열분석기(DSC,TGA,STA,TMA), 고온진공로 : 스위스 KEP 그룹의 SETARAM SETSAFE, 미국 MRF사, 일본 ENEOS MATERIALS사의 수지 열경화 시험기 등
최첨단 장비들을 국내에 소개 및 판매 기술 지원하여 왔으며, 또한 이기술을 바탕으로 일부 품목 제조를 통하여 국산화에도 노력하여 왔습니다. 앞으로도 더욱 노력하여 국내 기술 발전에 이바지 하도록 하겠습니다.
상호: 한미산업
대표: 최동하
사업자등록번호: 219-02-82992
Address
#619-ho, 6F, Building A, Terra Tower, Munjeong Station, 167 Songpa-daero, Songpa-gu, Seoul, 05855, South Korea
서울특별시 송파구 송파대로 167, 문정역 테라타워 A동 6층 619호. (문정동 651) 우편번호 05855
찾아오시는 길
서울 지하철 8호선 문정역 3번 출구에서 도보 약 300m 거리에 위치해 있으며, 지하 보행 통로로도 연결되어 있어 우천 시에도 편리하게 방문하실 수 있습니다.
Tel. 02-3411-0173
Fax. 02-3411-0178
choi.dongha77@gmail.com
견적문의
한미산업. All rights reserved.