PREVIOUS
마찰마모시험 시편 설계 가이드
기술 가이드 – 시험 시편에 관한 지침
영국 Phoenix Tribology(=구 Cameron Plint) 사 제공 자료 입니다
마찰과 마모
두 재료 조각을 서로 문지르고 몇 가지 값을 측정하는 시험을 설계하는 일이 무엇보다 간단해 보일 수 있습니다. 그러나 트라이볼로지에서 다루는 것은 재료의 단일한 ‘물성’이 아니라, 복잡한 시스템 안에서 재료가 어떻게 거동하는가 입니다. 마찰과 마모는 재료 자체에 고유한 물성이 아니라, 그 재료가 작동하는 시스템의 특성입니다. 따라서 시험기에서 측정한 값 역시 해당 시험 시스템의 특성입니다. 올바르게 교정된 시험기에서 얻은 데이터는 유효하지만, 그 유효성은 그 시험기 안에서 나타난 재료의 거동에 한정됩니다.
단단한 재료 위의 연한 재료, 또는 연한 재료 위의 단단한 재료
<아래 그림>
- 시험을 설계할 때 결정해야 할 사항 중 하나는 접촉하는 두 시편의 상대적 경도를 어떻게 배치할 것인가입니다. 전통적으로 많은 이상화된 마모시험에서는 단단한 디스크나 판 위에서 연한 핀 또는 볼을 운동시켰습니다.
- 이 조건에서는 연한 재료가 마모되며, 때로는 단단한 재료 표면에 전이막이 형성됩니다. 전이막이 생기면 볼 또는 핀 시편은 결국 자기 재료로 이루어진 막과 접촉하며 운동하게 됩니다. 즉, 같은 재료끼리 접촉하는 상태가 됩니다.
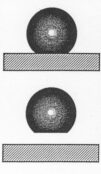
<위 그림>
- 연한 핀이나 볼에서 손실된 재료의 양은 비교적 쉽게 측정할 수 있습니다. 다만 재료가 디스크나 판으로 전이되었다면, 디스크나 판의 질량은 증가할 수도 있다는 점을 기억해야 합니다.
- 더 단단한 핀이나 볼이 더 무른 디스크나 플레이트 위에서 작동하도록 시편의 조합을 바꾸면, 상대적인 경도, 접촉 압력 및 접촉 형상에 따라 서로 다른 마모 기구가 작용하게 됩니다. 디스크나 플레이트 시편에 나타나는 현상은 해당 재료의 특성에 따라 달라집니다. <아래 그림>
- 금속 시편의 경우 표면의 소성 변형과 가공 경화가 발생하여 재료의 성질이 변할 수 있습니다. 코팅된 표면의 경우, 경화된 핀이나 볼이 반복적으로 지나가면서 부착 및 박리(adhesion-delamination) 현상이 발생하고, 결과적으로 코팅이 파손될 수 있습니다.
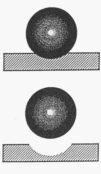
<아래 그림>
- 마모를 재료의 제거로만 정의한다면, 디스크나 판에 생긴 흔적이 소성변형에 의한 것일 때에는 이를 엄밀한 의미의 ‘마모흔’으로 볼 수 없습니다. 이때 재료는 제거되지 않고 위치만 바뀌기 때문입니다. 이러한 접촉 형상에서 일어나는 과정은 성형이나 기계가공에 더 가까울 수 있습니다. 성형에서는 소성변형이, 기계가공에서는 절삭 또는 쟁기질 작용에 의한 재료 제거가 예상됩니다.
- 성형 과정에서는 디스크나 판 시편의 재료 손실이 없을 수도 있습니다. 반면 쟁기질이나 절삭 작용에서는 재료가 제거됩니다. 재료를 밀어내는 데 힘이 필요하므로, 후자의 겉보기 마찰력은 전자보다 클 것으로 예상됩니다. 실제로 단단한 볼을 고무 시트 위에서 운동시키면, 운동 방향으로 시트가 변형되면서 볼 앞쪽에 재료가 밀려 올라오는 ‘선수파(bow wave)’ 현상을 관찰할 수 있습니다.
- 실제 기계에서는 경도가 비슷한 재료끼리 접촉하는 경우가 많으며, 이때 마모는 두 접촉면에 나뉘어 발생합니다. 따라서 양쪽 표면의 마모를 모두 측정해야 합니다. 두 재료가 서로 다르다면 어느 재료를 핀 또는 볼로 사용하고, 어느 재료를 디스크 또는 판으로 사용하는지에 따라서도 마모율이 달라진다는 점을 잊어서는 안 됩니다. 두 시편에 가해지는 에너지 입력이 서로 다르기 때문입니다.
- 아래의 위 그림: 볼이 판 표면을 누르지만, 판에는 눈에 띄는 홈이 없습니다.
- 아래의 아래 그림: 볼이 판을 눌러 표면에 움푹한 자국이 생겼습니다. 일부 마모현상도 보입니다.
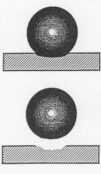
이 세 가지 예에서 핵심은 각각이 서로 다른 마찰 마모 시스템이라는 점입니다. 그러나 고려할 사항은 여기서 끝나지 않습니다.
두 시편에 발생하는 마모와 – 오버랩 파라미터
단단한 디스크 위에서 연한 핀을 운동시키면 마모가 주로 연한 핀에 집중됩니다. 그러나 두 재료의 경도가 비슷하다면 마모가 두 접촉면에 어떻게 분담되는지 고려해야 합니다.
예를 들어 지름 10 mm의 핀이 원주 길이 100 mm인 디스크의 궤적을 따라 운동한다고 가정해 보겠습니다. 디스크가 한 바퀴 회전하는 동안 핀 위의 한 지점은 100 mm의 미끄럼 거리를 경험합니다. 반면 디스크 위의 한 지점은 핀이 한 번 지나가기 때문에 미끄럼 거리가 10 mm에 불과합니다. 궤적의 원주 길이를 두 배로 늘리면 핀 위의 한 지점은 회전당 200 mm를 미끄러지지만, 디스크 위의 한 지점이 경험하는 미끄럼 거리는 여전히 10 mm입니다.
지름 10 mm인 핀을 디스크 위의 원주 길이 100 mm인 궤적에서 시험한다고 해보겠습니다. 디스크가 한 바퀴 돌 때:
핀의 한 지점은 디스크가 한 바퀴 도는 내내 접촉하지만(100mm), 디스크의 한 지점은 폭 10 mm인 핀이 지나가는 동안만 접촉하기 때문입니다. 이 예에서 디스크/핀의 미끄럼 거리 비율은 약 0.1입니다.
디스크 궤적의 원주 길이를 200 mm로 늘리면 핀은 한 바퀴당 200 mm를 미끄러지지만, 디스크의 한 지점은 여전히 약 10 mm만 접촉합니다. 비율은 0.05로 줄어듭니다. 따라서 시험 궤적을 바꾸면 두 시편에 미끄럼이 가해지는 정도가 달라지고, 마모 결과도 달라질 수 있다는 뜻입니다.
Czichos의 **‘오버랩 파라미터(overlap parameter)’**는 한 접촉체(body)의 미끄럼 거리를 상대 접촉체(counter body)의 미끄럼 거리로 나눈 비율입니다. 스러스트 와셔 시험에서는 이 값이 1이고, 프레팅 시험에서는 1에 가깝습니다. 핀 온 디스크 시험에서는 조건에 따라 달라지지만 일반적으로 0.05보다 작습니다.
오버랩 파라미터는 왕복운동 시험에도 적용됩니다. 다만 왕복운동 시험에서는 핀 온 디스크 시험의 궤적 지름을 바꾸는 것처럼 스트로크를 임의로 바꾸기보다는, 일반적으로 동일한 스트로크를 유지합니다.
두 시편에 발생하는 마모와 – 피스톤 링–라이너 모델
실제 엔진에서는 피스톤 링과 라이너에 대체로 비슷한 양의 마모가 발생합니다. 그러나 왕복운동식 실험실 시험에서는 예상대로 링보다 라이너 시편에 훨씬 많은 마모가 발생합니다.
접촉 길이가 3 mm인 링, 스트로크가 100 mm인 엔진, 스트로크가 15 mm인 실험실 시험을 가정해 보겠습니다. 10,000사이클 동안 엔진에서 링의 미끄럼 거리는 다음과 같습니다.
2 × 10,000 × 100 mm = 2,000 m
라이너의 특정 지점에서 미끄럼 거리는 다음과 같습니다.
2 × 10,000 × 3 mm = 60 m
따라서 링/라이너 미끄럼 거리의 비율은 33.3입니다.
실험실 시험에서는 다음과 같습니다.
링의 미끄럼 거리:
2 × 10,000 × 15 mm = 300 m
라이너의 특정 지점에서 미끄럼 거리:
2 × 10,000 × 3 mm = 60 m
따라서 링/라이너 미끄럼 거리의 비율은 5입니다.
라이너의 특정 지점을 기준으로 보면, 링이 지나가는 횟수와 미끄럼 거리는 엔진과 실험실 시험에서 같습니다. 이 점에서는 실제 상황을 올바르게 모사합니다. 그러나 실험실 시험에서 링 시편의 미끄럼 거리는 실제 엔진의 **15%**에 불과합니다. 윤활유 유입, 마모 과정의 변화, 열확산율 등의 문제를 무시한다면, 실험실 시험이 링 마모를 85% 과소평가할 수 있다고 생각할 수 있습니다.
이는 크기 비례 관계에서 생기는 효과입니다. 모델을 정확히 맞추려면 접촉 길이도 알맞게 축소해야 합니다. 따라서 스트로크 100 mm, 링 접촉 길이 3 mm인 엔진을 스트로크 15 mm의 시험기로 모사하려면, 시험기에는 접촉 길이가 0.45 mm인 링 시편을 사용해야 합니다.
시편의 위아래 방향
핀을 위에서 아래의 디스크에 눌러 접촉시키는 핀 온 디스크 시험기에서는, 발생한 마모입자가 디스크 표면에 쌓이는 경향이 있습니다. < 아래 그림>
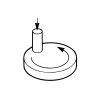
동일한 시편 구성을 위아래로 뒤집으면 다른 거동이 나타납니다. < 아래 그림>
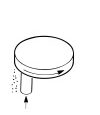
(위 그림)>
이 경우 마모입자가 디스크 표면에서 떨어질 수 있으므로, 앞의 경우와 다른 마찰 마모 성능을 보일 수 있습니다.
접촉부로 유입되는 마모입자
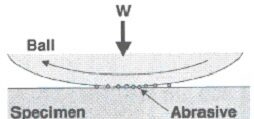
마모입자가 표면에 남아 접촉부로 들어갈 수 있다면, 입자의 형상 크기 상대 경도에 따라 적어도 두 가지 서로 다른 마모 메커니즘이 발생할 수 있습니다. <아래 그림>
<위 그림>
- 이 접촉은 전통적으로 **‘삼체 연삭 마모(three body abrasion)’**라고 부르는 상태에서 작동합니다. 마모입자가 세 번째 물체 역할을 합니다. 다만 ‘삼체 연삭 마모’라는 용어는 다소 혼동을 줄 수 있으므로, 명확성을 위해 **‘3번째 연삭 마모(third body abrasion)’**라고 부르는 편이 나을 수 있습니다.
- 먼저 주목할 점은 3번째 연삭 마모에서 접촉부의 입자 수가 적을수록 입자 하나에 걸리는 하중이 커진다는 것입니다. 하중이 높으면 입자가 연한 시편에 영구적으로 박히거나 한쪽 표면의 돌기 사이에 일시적으로 끼일 수 있습니다. 이 상태에서 입자는 구르지 않고 상대면을 따라 끌리면서 **홈 파임 마모(grooving wear)**를 일으킵니다. 이는 실질적으로 **이체 연삭 마모(two body abrasion)**입니다.
- 접촉부로 들어오는 입자가 많아지면 입자 하나에 걸리는 하중이 줄어들어, 입자가 영구적 또는 일시적으로 박힐 위험이 없어집니다. 이때 입자는 자유롭게 구를 수 있으며 **연마 마모(polishing wear)**를 일으킵니다. 이것이 진정한 의미의 삼체 연삭 마모입니다.
- 흥미로운 점은 연마 마모에서의 마찰력이 홈 파임 마모보다 상당히 작을 것으로 예상된다는 것입니다. 전자의 경우 구르는 입자들이 작은 구름 베어링 요소처럼 작용하기 때문입니다.
면 접촉 핀 시편의 정렬
연한 디스크나 판 위에서 단단한 핀을 운동시킬 때에는 주의가 필요합니다. 끝이 볼 형태인 핀을 사용하면 정렬 문제는 없어집니다. 그러나 시험 시작 시 헤르츠 접촉압력이 높아 연한 디스크에 소성변형과 가공경화가 발생합니다.
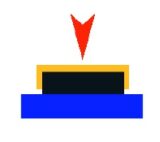
끝이 평평한 핀을 사용하면 높은 접촉압력과 가공경화 문제를 피할 수 있습니다. 대신 핀의 정렬 상태와 접촉면 Edge 가장자리에 특히 주의를 기울여야 합니다. 두 경우 모두 핀이 연한 재료에 홈을 ‘가공’하듯 만들지 않도록 하기 위해서입니다. 정렬을 개선하는 한 가지 방법은 아래 그림처럼 GIMBAL 효과가 생기는 탄두 모양의 구동부와 자체 정렬식 버튼형 시편을 사용하는 것입니다.
**가장자리 효과(edge effect)**는
시편의 접촉면 중앙과 가장자리에서 압력이나 변형이 다르게 나타나, 마찰 마모 결과에 영향을 주는 현상입니다.
첨부 자료의 스러스트 와셔 시험에서는 위쪽 시편이 아래쪽보다 작습니다. 위쪽 시편이 더 단단하면 그 안쪽·바깥쪽 원형 모서리가 아래쪽의 부드러운 표면을 파고들 수 있습니다. 그러면 측정된 마찰이나 표면 손상에 가장자리의 영향이 크게 섞입니다.
쉽게 말해, 와셔의 평평한 면끼리 고르게 문지르는 시험을 기대했는데, 모서리가 표면을 긁거나 누르거나 파고드는 효과까지 측정되는 것입니다.
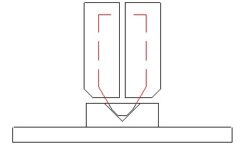
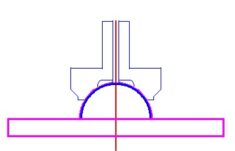
또 다른 자체 정렬 방식으로는 핀에 반구형 시편을 사용하는 방법이 있습니다. <아래 그림>
또는 구형 핀 지지대를 사용할 수도 있습니다. <아래 그림>
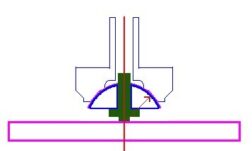
두 경우 모두 접촉부의 중심과 구면 받침부의 중심이 일치해야 합니다. <위 그림 2개>
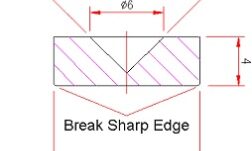
Edge 가장자리가 재료를 ‘가공’하듯 깎는 일을 막으려면, 핀 접촉면 둘레의 날카로운 모서리를 일정하고 재현 가능한 방식으로 완만하게 처리해야 합니다. < 아래 그림>
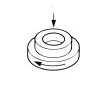
면접촉 스러스트 와셔 시편
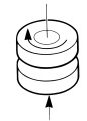
스러스트 와셔 시험 형상에서는 두 시험 표면이 계속 접촉합니다. 따라서 핀 온 디스크나 핀 온 플레이트 형상에서 나타나는 날카로운 선행 Edge 가장자리의 문제를 피할 수 있습니다. <아래 그림>
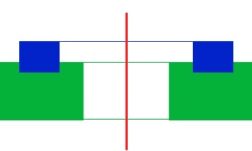
그러나 접촉이 연속적이더라도 Edge 가장자리 효과를 고려해야 합니다. 특히 한 시편의 외경이 다른 시편보다 작고 내경은 더 큰 경우가 그렇습니다. <아래 그림>
외경이 작은 시편(그림의 위쪽 시편)이 외경이 큰 시편보다 단단하면, 위쪽 시편이 아래쪽 시편의 표면을 파고듭니다. 이때 접촉부의 마찰 거동은 원주 방향 가장자리 Edge 효과에 의해 좌우 됩니다. <아래 그림>
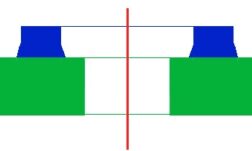
위쪽의 작은 시편이 아래쪽의 큰 시편보다 연하면 이러한 가장자리 효과는 없어집니다. 그러나 연한 재료의 탄성변형으로 인해 겉보기 접촉면적이 달라질 수 있습니다. <아래 그림>
탄성 고무 시편
고무 또는 다른 탄성체 시편을 단단한 표면과 접촉시켜 시험하는데에는 특별한 어려움이 있습니다. <아래 그림>
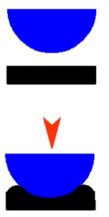
단단한 볼과 평평한 연질 고무 시편의 조합은 건식 미끄럼과 윤활 미끄럼 모두에서 상당한 문제를 일으킵니다. 단단한 볼이 연한 표면을 탄성변형시키고, 시간이 지나면서 재료의 이완이 일어납니다. <아래 그림>
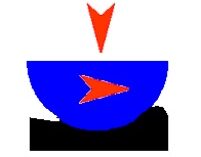
상대 미끄럼이 발생하면 운동 방향의 앞쪽에는 연한 러버 재료가 밀려 올라오는 선수파가 형성되고, 뒤쪽에는 변형에서 회복되는 재료가 남습니다. 이때 운동을 저지하는 힘의 방향과 크기를 명확하게 정하기 어려우며, 그 힘이 마찰에 의해서만 발생하는 것도 아닙니다. <위 그림>
저자들이 권장하는 해결책은 Allen Roberts 박사(전 MRPRA 소속)와 공동으로 개발한 단단한 평면 위의 고무 구 또는 반구 시편 형상입니다. <아래 그림>
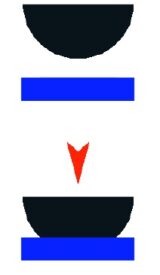
이 형상에서는 고무 시편이 스스로 위치를 잡으므로 시편 정렬, 윤활 시험에서의 유체 유입, 재료의 히스테리시스 효과와 관련된 문제를 최소화할 수 있습니다. 운동을 저지하는 힘의 벡터를 명확하게 결정할 수 있으며, 그 힘은 마찰에 의해 발생합니다. <위 그림>
구에 가해지는 하중이 지나치게 크지 않고 미끄럼 속도가 지나치게 높지 않다면, 고무 구와 단단한 평면 사이에서 속도 차이를 수용하는 메커니즘에는 Schallamach 박리파가 관여할 가능성이 있습니다. 이 파는 접촉부의 선행 가장자리에서 발생하여 후행 가장자리까지 이동합니다. <위 그림 >
Schallamach 박리파는 고무가 단단한 표면 위를 미끄러질 때, 접촉면의 앞쪽에서 작은 부분이 떨어졌다가 다시 붙는 움직임이 뒤쪽으로 전파되는 현상입니다. 고무가 표면 전체에서 한꺼번에 미끄러지지 않고, 부분적인 박리와 재접촉을 반복하는 것입니다.
<위 그림>
평평한 고무 시편을 단단한 판에 문질러 시험할 수도 있고 고무 구 또는 반구 시편의 대안이 될 수 있습니다. 하지만 고무 시편이 움직이면서 기울거나 휘어질 수 있어, 실제로 닿는 면적이 예상과 달라집니다. 또 매끄럽게 움직이지 않고 *붙었다가 갑자기 미끄러지는 현상(스틱슬립)*이 크게 나타날 수 있습니다.
Schallamach 파가 시작되는 가장자리의 조건이 자체 정렬식 형상과 크게 다릅니다. 고무 ‘버튼’ 시편의 지지 길이도 큰 영향을 미칩니다. 시편과 지지대가 탄성 외팔보처럼 거동하여 큰 스틱슬립 현상을 일으키기 때문입니다. 또한 시편이 상대면 위를 움직일 때 기울어지는 경향이 있어, 실제 접촉면적이 예상보다 작을 수 있습니다.
다양한 마찰마모윤활 시험기 리스트 : 한미산업 사이트
베어링 시험기 리스트 : 한미산업 사이트
한미산업
1999년 개업 이후, 지난 30여년간
- Tribology(마찰/마모/윤활/CMP 연마), 스크래치, 고온 경도계, 베어링 시험기 : 미유럽 일본의 유명 제조공급사인 BRUKER, PHOENIX Tribology, TABER, SHINTO Heidon, INNOWEP, AMTEC, TRICO사.
- 열분석기(DSC,TGA,STA,TMA), 고온진공로 : 스위스 KEP 그룹의 SETARAM SETSAFE, 미국 MRF사, 일본 ENEOS MATERIALS사의 수지 열경화 시험기 등
최첨단 장비들을 국내에 소개 및 판매 기술 지원하여 왔으며, 또한 이기술을 바탕으로 일부 품목 제조를 통하여 국산화에도 노력하여 왔습니다. 앞으로도 더욱 노력하여 국내 기술 발전에 이바지 하도록 하겠습니다.
상호: 한미산업
대표: 최동하
사업자등록번호: 219-02-82992
Address
#619-ho, 6F, Building A, Terra Tower, Munjeong Station, 167 Songpa-daero, Songpa-gu, Seoul, 05855, South Korea
서울특별시 송파구 송파대로 167, 문정역 테라타워 A동 6층 619호. (문정동 651) 우편번호 05855
찾아오시는 길
서울 지하철 8호선 문정역 3번 출구에서 도보 약 300m 거리에 위치해 있으며, 지하 보행 통로로도 연결되어 있어 우천 시에도 편리하게 방문하실 수 있습니다.
Tel. 02-3411-0173
Fax. 02-3411-0178
choi.dongha77@gmail.com
견적문의
한미산업. All rights reserved.